


Wiadomości branżowe
 Dom / Najnowsze wiadomości / Wiadomości branżowe / Jak działa liofilizator? Kompletny przewodnik po nauce liofilizacji
 2026.09.23
 Wiadomości branżowe
Za każdym razem, gdy mieszasz łyżkę doskonałej kawy rozpuszczalnej, karmisz swojego zwierzaka chrupiącym kawałkiem liofilizowanego kurczaka lub posypujesz śniadanie liofilizowanymi truskawkami, cieszysz się wynikami jednego z najbardziej eleganckich procesów konserwacji, jakie kiedykolwiek opracowano. Liofilizacja, znana w branży jako liofilizacja, usuwa wodę z produktu podczas jego zamrożenia, pozostawiając jego strukturę, składniki odżywcze, aromat i smak niemal niezmienione. Jako instytut technologii liofilizacji, który buduje liofilizatory próżniowe i kompletne linie produkcyjne dla sektorów spożywczego, rolniczego, farmaceutycznego i materiałów zaawansowanych, często zadaje się nam zwodniczo proste pytanie: jak w rzeczywistości działa liofilizator? Oto odpowiedź wyjaśniona w sposób, w jaki nasi inżynierowie przeprowadzają klientów przez nią w hali produkcyjnej.
Sercem każdej liofilizatora jest zjawisko fizyczne zwane sublimacją. W codziennych warunkach woda przechodzi przez trzy znane stany: lód topi się w ciecz, a ciecz odparowuje w parę. Kiedy jednak ciśnienie spadnie poniżej pewnego progu, stan ciekły po prostu nie może istnieć. Poniżej tego, co naukowcy nazywają punktem potrójnym wody – około 0,01°C i 6,1 milibara – lód przekształca się bezpośrednio w parę, nie topiąc się.
Właśnie do tego celu zaprojektowano liofilizator. Ponieważ produkt nigdy nie przechodzi przez fazę ciekłą, rozpuszczone ciała stałe nie migrują, delikatne struktury nie zapadają się, a lotne związki zapachowe pozostają zamknięte na swoim miejscu. Kryształki lodu wewnątrz zamrożonego materiału zamieniają się w parę i są odciągane, pozostawiając suche, porowate ciało stałe, które zachowuje swój pierwotny kształt i wewnętrzną mikrostrukturę. Dodaj wodę później, a produkt szybko się nawodni, odzyskując teksturę niezwykle zbliżoną do świeżego oryginału. Konwencjonalne suszenie po prostu nie może dorównać tej wierności.
W praktyce każdy cykl liofilizacji przechodzi przez trzy dokładnie kontrolowane etapy, każdy z własnymi wymaganiami dotyczącymi temperatury, ciśnienia i czasu.
Cykl rozpoczyna się w komorze suszenia, gdzie tace z produktami spoczywają na półkach o kontrolowanej temperaturze i są szybko schładzane, zwykle do temperatury od -30°C do -50°C. Celem jest sprowadzenie każdej części ładunku poniżej jej punktu eutektycznego, najniższej temperatury, w której może przetrwać jakakolwiek faza ciekła. Szybkość zamrażania ma większe znaczenie, niż oczekują nowicjusze: szybkie zamrażanie tworzy małe, drobne kryształki lodu, które minimalizują uszkodzenia komórek, podczas gdy powolne zamrażanie tworzy większe kryształy, które mogą rozrywać ściany komórkowe. Zarówno w przypadku jagód, probiotyków, jak i środków farmaceutycznych do wstrzykiwań ta pojedyncza decyzja kształtuje ostateczną konsystencję i współczynnik przeżycia.
Gdy produkt jest całkowicie zamrożony, komora jest szczelnie zamykana, a system próżniowy obniża ciśnienie do niewielkiego ułamka punktu potrójnego — często od 0,05 do 0,3 milibara w zastosowaniach spożywczych. Następnie przez półki przepuszczane jest delikatne ciepło, wystarczające jedynie do pobudzenia sublimacji bez zmiękczania struktury. Lód wewnątrz produktu zamienia się bezpośrednio w parę, migruje na zewnątrz i jest wychwytywany przez skraplacz lodu – zimną powierzchnię, zwykle utrzymywaną w temperaturze -50°C lub niższej, która zatrzymuje parę w postaci szronu. Suszenie wstępne jest najdłuższym etapem cyklu i usuwa około 95% wody. Termodynamika jest tu subtelna; przyjrzymy się bliżej termodynamiczne profile sublimacyjne i mechanika skraplaczy w osobnym artykule dla czytelników chcących poznać wszystkie szczegóły.
Po zniknięciu większości lodu cząsteczki wody nadal przylegają do produktu w postaci związanej. Wtórne suszenie podnosi nieznacznie temperaturę półki, utrzymując możliwie najgłębszą próżnię i usuwając resztkową wilgoć na zewnątrz poprzez desorpcję. Celem jest starannie wybrany punkt końcowy — często od 1% do 4% wilgoci resztkowej w żywności — wystarczająco niski, aby zapewnić długi okres przydatności do spożycia i stabilność mikrobiologiczną, ale nie na tyle suchy, aby delikatne produkty stały się kruche.
| Scena | Co się dzieje | Typowe warunki | Usunięto wodę |
|---|---|---|---|
| Zamrażanie | Cała wolna woda krzepnie poniżej punktu eutektycznego | -30°C do -50°C, ciśnienie normalne | 0% |
| Suszenie pierwotne | Pod głęboką próżnią lód sublimuje bezpośrednio do pary | Półki -30°C do 20°C, komora 0,05–0,3 mbar | Około 95% |
| Suszenie wtórne | Związana woda ulega desorbcji ze stałej matrycy | Półki 20°C do 50°C, minimalne ciśnienie | Pozostałe 4–5% |
Liofilizator z zewnątrz wygląda na zwodniczo prosty, ale jest to ściśle skoordynowany system podstawowych podsystemów:
Jakość inżynieryjna tych komponentów objawia się najwyraźniej w długich, gęstych cyklach. Skraplacz o dużej powierzchni i wydajnym chłodzeniu utrzymuje różnicę ciśnień na stałym poziomie godzina po godzinie, podczas gdy słaba konstrukcja termiczna objawia się powolną sublimacją i niespójnymi partiami. Na przykład nasze liofilizatory próżniowe do owoców i warzyw łączą komorę suszenia ze stali nierdzewnej z wielkoformatowym skraplaczem lodu, dzięki czemu produkty o dużej zawartości wilgoci suszą się równomiernie od pierwszej do ostatniej tacy.
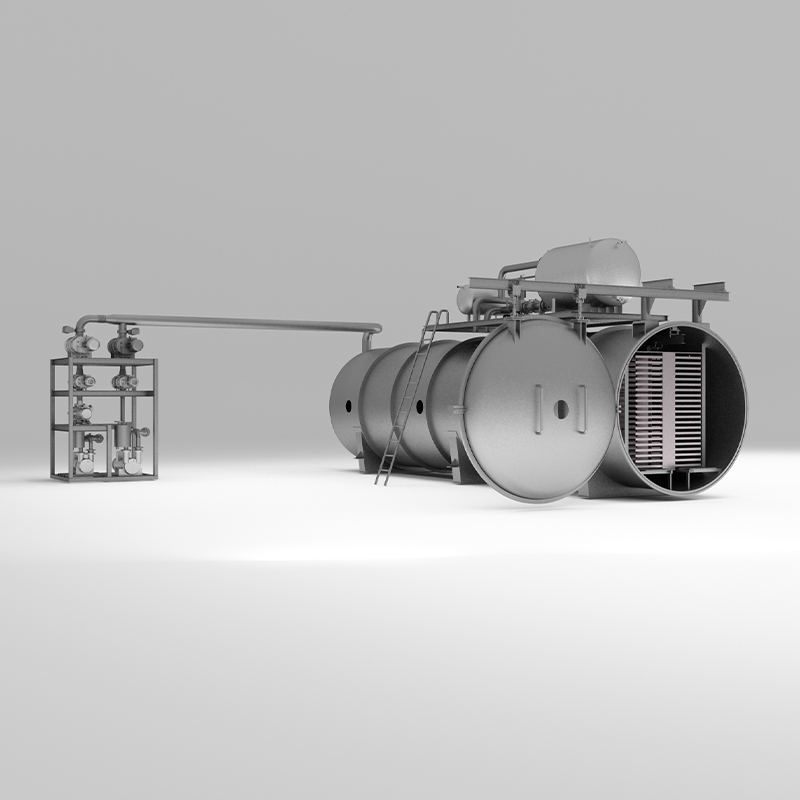 Liofilizator próżniowy do owoców i warzyw Ta przemysłowa liofilizator łączy komorę suszenia ze stali nierdzewnej z wielkoformatowym skraplaczem lodu, utrzymując stabilne ciśnienie podczas długich cykli sublimacji, dzięki czemu owoce i warzywa o wysokiej zawartości wilgoci suszą się równomiernie od pierwszej do ostatniej tacy. Zobacz produkt →
Większość przemysłowych metod suszenia – wśród nich suszenie gorącym powietrzem, suszenie natryskowe i suszenie bębnowe – usuwa wodę poprzez odparowanie, które wymusza przejście produktu przez fazę ciekłą w podwyższonej temperaturze. To właśnie tam dochodzi do skurczu, stwardnienia, degradacji składników odżywczych i utraty aromatu. Liofilizacja z założenia omija te problemy, jak pokazuje poniższe porównanie.
| Metoda suszenia | Ekspozycja na temperaturę | Kształt i struktura | Zatrzymanie aromatu i składników odżywczych | Nawodnienie |
|---|---|---|---|---|
| Liofilizacja | Niski (produkt pozostaje zamrożony) | Znakomita, zachowana oryginalna forma | Znakomicie | Znakomicie |
| Suszenie gorącym powietrzem | Wysoka, 50–80°C | Słabe, skurcz i utwardzanie powierzchniowe | Umiarkowane do biednych | Umiarkowane |
| Suszenie rozpyłowe | Wysoki, krótki kontakt | Tylko proszek | Umiarkowane | Nie dotyczy |
| Suszenie bębna | Bardzo wysokie, ogrzewanie kontaktowe | Płatki lub proszek | Biedny | Biedny |
Liofilizacja wymaga więcej energii i czasu na kilogram niż systemy z użyciem gorącego powietrza, dlatego optymalizacja cyklu ma tak duże znaczenie komercyjne. Skrócenie nawet kilku godzin cyklu znacząco zmienia ekonomikę instalacji i właśnie w tym miejscu zarabiają inteligentne sterowniki, dobrze dobrane skraplacze i doświadczona inżynieria procesowa.
Ta sama zasada służy niezwykle różnorodnym produktom. Przetwórcy żywności wykorzystują go do produkcji przekąsek owocowych i warzywnych, kawy rozpuszczalnej, dań gotowych do spożycia, kultur mlecznych i kostek zupy. Marki karm dla zwierząt domowych używają go, aby zachować surowe składniki odżywcze mięsa i narządów. Producenci środków farmaceutycznych polegają na liofilizacji w celu stabilizacji szczepionek, leków biologicznych i probiotyków, które nigdy nie przetrwałyby suszenia pod wpływem ciepła. Nawet producenci ceramiki, nanomateriałów i baterii używają liofilizatorów, aby uzyskać bardzo drobne, jednolite proszki.
Tym, co zmienia się pomiędzy eksperymentem laboratoryjnym a linią produkcyjną, nie jest nauka, ale inżynieria: powierzchnia półki, pojemność skraplacza, automatyzacja ładowania i powtarzalność cykli. Jednostka laboratoryjna, taka jak XSDFD4, pozwala naukowcom udoskonalać receptury o kilka kilogramów na raz, podczas gdy maszyny przemysłowe, takie jak BLKFD10, skalują tę samą fizykę do komercyjnej dziennej produkcji. Pomiędzy tymi biegunami znajdują się maszyny pilotażowe, które łączą opracowywanie receptur z pełną produkcją.
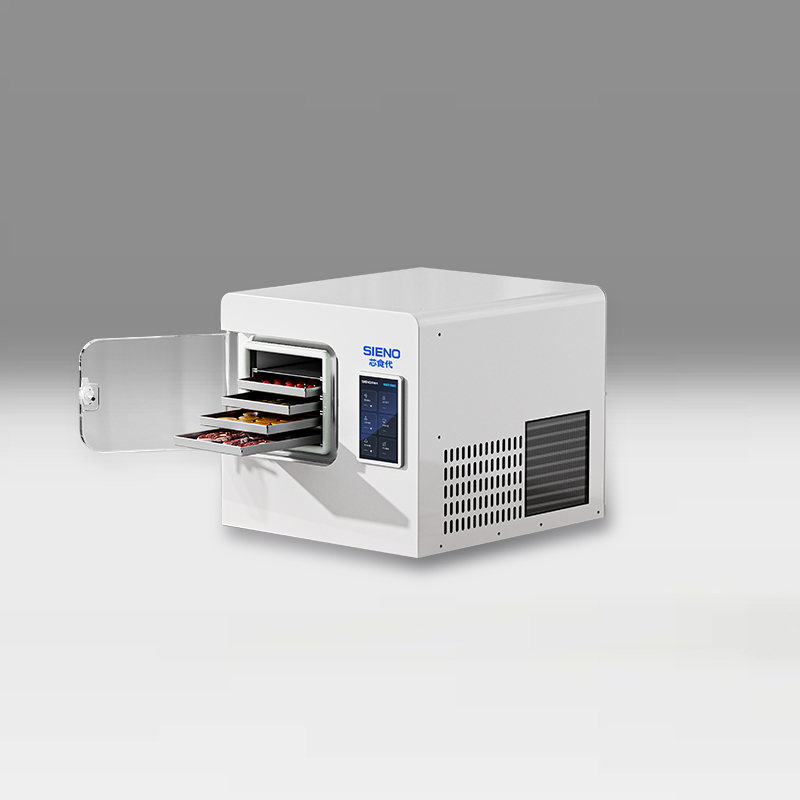 XSD-FD-4 Liofilizator stołowy Kompaktowa liofilizator stołowy, który przetwarza 3–4 kg na partię na półce o powierzchni 0,27 m² z wymrażarką o temperaturze -45°C, umożliwiając badaczom udoskonalanie receptur liofilizacji o kilka kilogramów na raz przed zwiększeniem skali. Zobacz produkt →
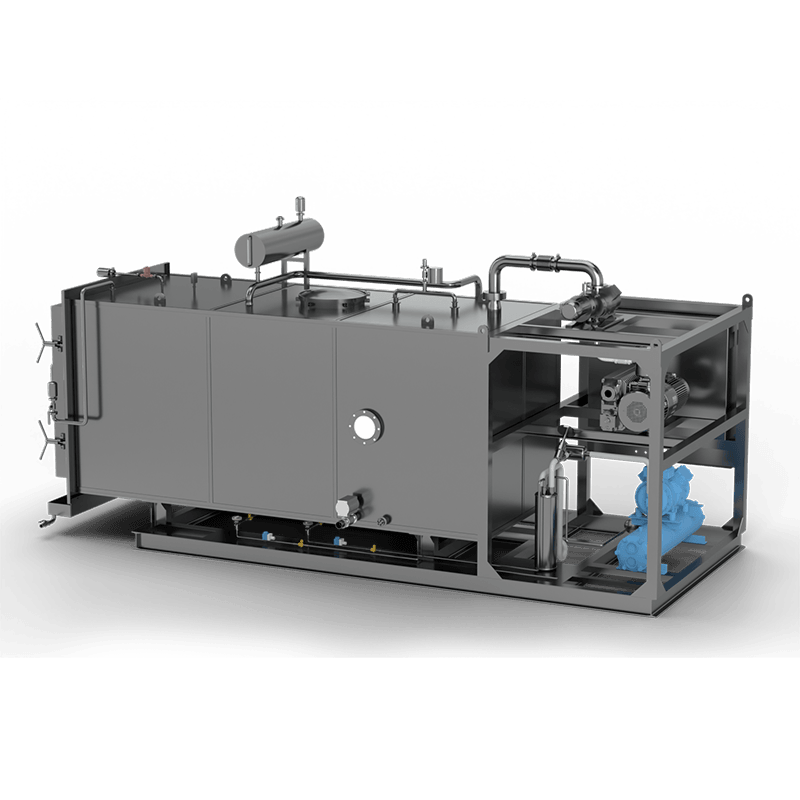 Przemysłowa liofilizator BLK-FD-10 Liofilizator na skalę przemysłową, w którym w codziennej produkcji komercyjnej stosuje się tę samą fizykę sublimacji, co w przypadku urządzeń stacjonarnych, łącząc sprawdzone receptury i pełną produkcję dzięki większej powierzchni półek, pojemności skraplacza i powtarzalności cykli. Zobacz produkt →
Jak więc działa liofilizator? Zamraża produkt w postaci stałej, obniża ciśnienie poniżej punktu potrójnego wody, dostarcza precyzyjnie odmierzone ciepło, dzięki czemu lód sublimuje bezpośrednio w parę, wychwytuje tę parę w zimnym skraplaczu, a na koniec desorpuje ostatnie ślady związanej wilgoci. Rezultatem jest lekki, trwały produkt, który zachowuje swoje wartości odżywcze, aromat i strukturę przez lata.
Fizyka jest uniwersalna, ale każdy produkt potrzebuje własnej receptury. Szybkość zamrażania, rampa temperatury półki, wartości zadane próżni i wilgotność końcowa muszą być dostosowane do dostępnego materiału. To strojenie jest dokładnie tym, czym jesteśmy Usługi opracowywania procesów liofilizacji dostarczać, od pierwszych prób laboratoryjnych po zatwierdzone cykle przemysłowe. Jeśli oceniasz technologię swoich własnych produktów, nasz zespół inżynierów zawsze chętnie przeprowadzi z Tobą obliczenia.

Cała seria urządzeń liofilizacyjnych Sieno, od badań eksperymentalnych po skalę przemysłową, jest energooszczędna, stabilna i niezawodna, z elastyczną personalizacją jako rdzeniem, oferująca produkcję, optymalizację procesów i zielone rozwiązania produkcyjne w wielu dziedzinach.
Sieno, opierając się na badaniach inteligentnej liofilizowanej żywności, zapewnia niestandardowe procesy dla całego łańcucha wsparcia technologicznego liofilizacji (w tym obróbkę wstępną, liofilizację i pakowanie), pomagając przedsiębiorstwom osiągnąć wielorakie ulepszenia w zakresie wydajności, jakości i ochrony środowiska.
Sprzęt i rozwiązania
Przemysł spożywczy Przemysł farmaceutyczny Przemysł rolniczy Przemysł zoologiczny Przemysł kosmetyczny Inżynieria chemiczna i laboratorium Ochrona środowiska i gospodarka o obiegu zamkniętymDane kontaktowe
 +86-180 6875 7376
 +86- (0) 519-8578 6988
 emmy@jsblk.com
 Miasto Zhenglu, dystrykt Tianning, miasto Changzhou, prowincja Jiangsu, Chiny
Obserwuj nas
Copyright ©
Sieno Freeze-drying Technology Research Institute (Jiangsu) Co., Ltd
Wszelkie prawa zastrzeżone
Niestandardowi dostawcy kompleksowych urządzeń do liofilizacji


